2026-11-11
2 つのロールは両方とも光沢のあるラベルを付けても、20 光沢単位離れたままにすることができます。そのギャップは、暗いカバー上の乳白色のキャスト、シート端のカール、または加熱されたローラーに巻きつき続けるウェブとして、ラミネート後にのみ現れます。光沢のあるラミネート ロールは、実際には、光沢の目標と測定される角度、フィルムの構造 (EVA ホットメルト層を担持する BOPET または BOPP ベース)、およびロールと機械の間の機械的なフィットという 3 つの決定事項が積み重なったものです。最初の 2 つが正しい場合でも、3 つ目はその仕事がお金を生むかどうかを決定します。
光沢は光学的なものであり、仕上げ名ではありません。これは、固定角度で測定された光沢単位 (GU) で報告されます。ほとんどのフィルム作品では 60°、表面が非常に鋭い場合は 20°、光沢のない表面では 85°です。測定値は、ベースフィルムがどの程度滑らかであるか、押出中に冷却ロールがどのように仕上げるか、そして接着剤がどの程度均一に濡れているかによって異なります。 100 GU フィルムと 88 GU フィルムは、小さな見本では同じように見えます。濃いインクのチラシを 500 枚印刷すると、下のチラシがかすかにかすんで見え始めます。
加熱された機械では、ベースフィルムが実際のアンカーとなります。 BOPET-EVA または BOPP-EVA 上に構築された光沢のあるサーマル ラミネート ロールは、ほとんどのオフセットおよびデジタル ジョブをカバーします。最大ライン速度を設定するのは、光沢ではなく接着層の溶融挙動です。
 光沢のある熱ラミネートロールフィルム オフセットおよびデジタル ラミネート用の PET/EVA 光沢ロール。ライン速度と仕上げ要件を確認するための光沢、厚さ、幅、コアのオプションが指定されています。 製品を見る→
「光沢がある」というだけの見積書では、到着時に検査する必要はありません。光沢範囲、測定角度、試験方法については、ASTM D2457 と ISO 2813 を参照してください。以下のスプレッドは、市販のロール フィルム データシートで各サーフェス ファミリについて通常引用されているものです。
表面タイプ別の一般的な 60° 光沢測定値
範囲は、単一の測定ロットではなく、市販のフィルムのデータシートに一般的に引用されている値を反映しています。保証最低値はサプライヤーの分析証明書で確認してください。
大量注文の前に行う価値のある 2 つのチェック: 基準タイルで光沢計を校正すること、毎回同じ印刷パッチ上でラミネートシートを測定することです。反射光が印刷領域のフィルムを 2 回通過するため、暗いベタは同じフィルムの裸のストックとは異なって読み取られます。
光沢のあるラミネートロールは単一の素材ではありません。これは、ベースフィルム、ホットメルト接着剤層、および通常は処理またはスリップ修正された裏面であり、制御された張力下で巻き取られます。各層は異なる役割を果たし、外側の面だけが光沢を決定します。
片面光沢サーマルロールの簡略化されたレイヤースタック。コールド フィルムは、EVA 層を感圧接着剤とライナーで置き換えます。
ベースフィルムの厚さにより、熱下での剛性と寸法安定性が向上します。 EVA コートの重量により、結合強度と完成したシートの曇り度が決まります。裏側の処理によって、ロールが高速できれいに巻き戻されるか、スプール上でブロックされるかが決まります。ロールのパフォーマンスが悪い場合、その原因は通常、購入仕様に誰も書き込んでいなかった層にあります。
| パラメータ | 共通範囲 | なぜ結果が変わるのか |
|---|---|---|
| 総厚さ | 25~75μm | 剛性、エッジカール、薄いストックのスループット |
| ベースフィルム | BOPET 12 ~ 23 μm または BOPP 15 ~ 30 μm | ラミネート温度での光沢保持性と安定性 |
| 接着剤コート重量 | EVA、約 8 ~ 25 g/m² | 結合強度、ヘイズ、活性化ウィンドウ |
| 光沢 | 60°で 85 ~ 105 GU | 視覚的にプリントと一致します。常に角度と方法を確認してください |
| ウェブ幅 | 305 ~ 1,300 mm、スリットは受注生産 | 機械上での廃棄物と処理をトリミング |
| コアID | 25.4 mm (1 インチ) または 76.2 mm (3 インチ) | シャフトのフィット感。コアが間違っていると初日から実行が停止する |
| ロールの長さ | 200~3,000m | ロールごとの切り替え頻度とスプライス数 |
コア直径の不一致は、ほとんどの初日の故障の原因となります。 76.2 mm のシャフトに押し付けられた 25.4 mm のコアは中心から外れ、その結果生じる張力リップルがシートに沿った光沢変化の規則的な帯として現れます。幅とロールの長さは見た目よりも重要です。3,000 メートルのロールは切り替えをカットしますが、直径が小さくなっても一貫した張力を維持するシャフトとブレーキが必要です。
厚さは、保護だけを目的とすることはほとんどないため、議論する価値のあるもう 1 つの数値です。 フィルムの厚さが積層シートを形作る仕組み 重要なのは、剛性、加熱後の回復、そしてパレット上で冷却されたときのシートの挙動です。7 μm の違いが静かに変化する可能性がある 3 つの点です。
「フィルム不良」に関する苦情のほとんどは、ロール自体ではなく、プロセス設定または用紙の状態に遡ります。再犯者は4人。
ここには実行可能なデバッグ順序があります。 気泡と水の波紋 ラミネート加工では通常、予測可能な原因に従い、温度、ニップ圧、用紙の調整を調整することでシフト内に解消できます。正しい設定でも気泡が残る場合は、その特定のインクへの接着強度が次に疑われます。接着力の高いフィルムを使用するほうが、ライン速度を 30% 下げるよりも安価な解決策です。
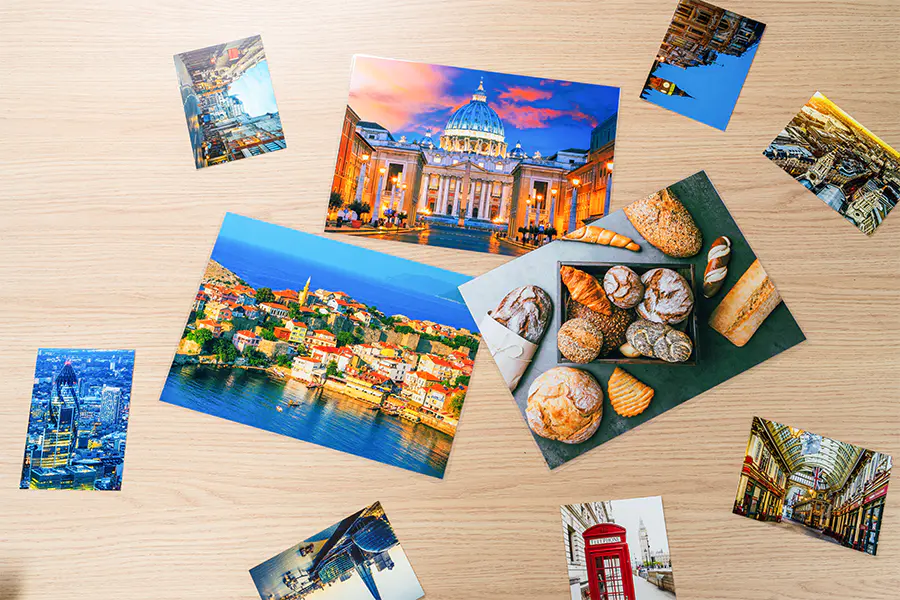 デジタルプリント用高密着ラミネートフィルム デジタル トナー、ダーク ソリッド、写真プリント用の粘着性サーマル フィルム。標準的な EVA 接着では不十分な場合のエッジの浮き上がりと泡立ちを目的としています。 製品を見る→
見た目だけで選択が決まることはほとんどありません。光沢は写真や暗い固体に対して最高のコントラストを与えますが、扱われたアイテムには指紋や細かい擦り傷が目立ちます。マットは取り扱いの跡を隠し、色深度が多少犠牲になりますが、直射光の下でも読みやすくなります。シルク タッチは 2 つの中間に位置し、手の感触が異なるため、プレミアム パッケージで一般的です。
2 つの表面ファミリーの典型的な仕上げ挙動に基づく定性的比較。相対的な位置はベースフィルムとコートの重量によって変化します。
同じアートワークを複数の仕上げで実行する場合は、ベースフィルムと接着剤を同一にし、表面処理のみを変更します。機械の設定は一定のままであり、オペレーターは各 SKU の温度プロファイルを再学習する必要はありません。同じ BOPET-EVA 構造上に構築されたマットなサーマル ラミネート ロールは、光沢のある対応するロールと同じ速度とローラー温度で動作します。
 マットサーマルラミネートロールフィルム 低光沢で書き込み消去可能な反転を備えた BOPP または BOPET/EVA ロールは、光沢仕上げとマット仕上げの機械設定の一致に適しています。 製品を見る→
次にサンプルを追加します。ご自身のラミネーターを通常の速度と温度で 100 枚試してみると、どのデータシートよりも多くの答えが得られます。これが、光沢は美しく測定できるものの、インクとの接着が不十分なロールを見つける唯一の方法です。
光沢度は測定可能ですのでご指定いただけます。光沢範囲、フィルム構造、コアと幅を一度注文に書き込むと、ロールがシャフトにロードされる前に、ランを台無しにする変数のほとんどが消えます。
これらは同じ素材ですが、形式が異なります。 「ロール」は供給形態や巻き方を指しますが、「光沢ラミネートフィルム」は包装ではなく表面仕上げを指します。
ほとんどの感熱光沢ロールの測定値は 60° で 85 ~ 105 GU です。 80 GU 未満のものは、通常、濃い印刷されたベタに対して半光沢として読み取られます。
いいえ。サーマルロールには EVA 活性化温度 (通常は 90 ~ 130 °C) が必要です。コールドマシンにはライナー付きの感圧フィルムが必要です。
通常は、紙内の湿気、ニップ圧の不足、または接着剤の窓の外側のローラーの温度が原因です。フィルムのせいにする前に、紙の状態を確認してください。
本文ストックの場合は約 25 ~ 32 μm、表紙の場合は 32 ~ 43 μm です。フィルムが厚いと剛性が増しますが、薄いシートがカールする可能性があります。
ほとんどのサプライヤーは、ロールブロッキングを避けるために、直射日光を避け、端が平らなパレット上で 30 °C 以下に保管した場合、製造後 12 か月と見積もっています。
おすすめ商品