2026-10-28
PET EVA ラインの接着不良のほとんどは、フィルム自体が原因ではありません。これらは、厚さを指定しているものの、EVA コートの重量についてはまったく言及されていない注文書によって発生します。 2 つのロールは両方とも「35 ミクロン」とラベル付けされていても、完全に異なる動作をします。1 つは摂氏 95 度でシールし、10 N/25 mm の剥離を行いますが、もう 1 つは 115 度を必要とし、型抜き後に持ち上がるかすんだ端が残ります。
最初の短いバージョン: PET EVA ラミネート フィルムは、二軸延伸 PET キャリアとホットメルト EVA シーラントの 2 層構造であり、ほぼすべての性能決定は EVA 層で決まります。表面仕上げについて議論する前に、PET ゲージ、1 平方メートルあたりのグラム単位の EVA コート重量、活性化ウィンドウ、および剥離ターゲットを修正します。以下のセクションでは、ライン上で各数値がどのように変化するか、および実際の購入リスクがどこにあるのかについて説明します。
フィルムは 2 つの押出層を 1 回のパスで接着して作られています。
この構造が、PET EVA が BOPP EVA とは異なる動作をする理由です。 BOPP はより柔らかく、平方メートル当たりの価格が安いため、柔軟なブックカバーや軽量のオフィス用ポーチとしては依然として最適です。 PET はシートをより平らに保持し、厚手のボード上でのカールに強く、繰り返しの取り扱い後も光沢を維持します。そのため、硬質カード、メニュー、ID バッジ、高級パッケージが PET で指定される傾向にあります。
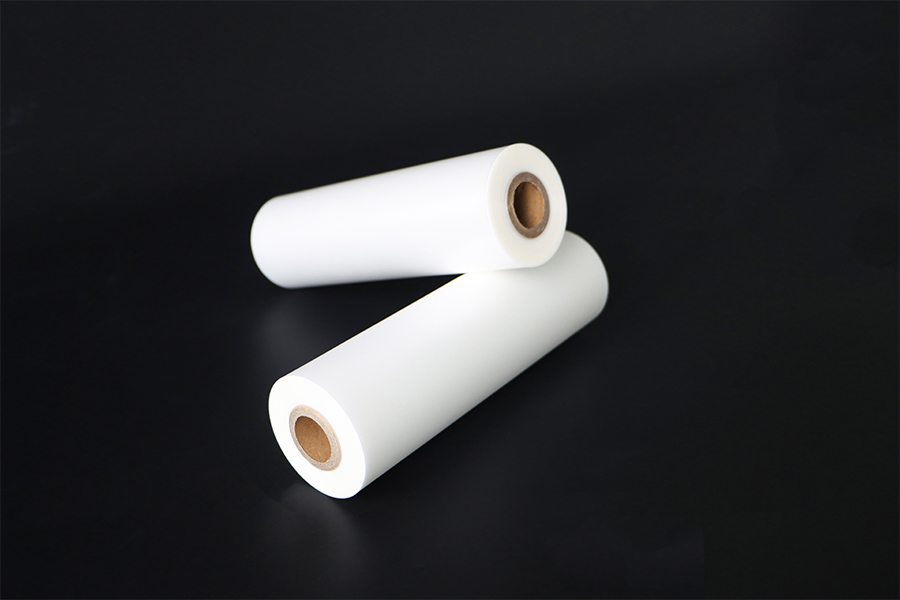
 BOPET EVA 熱ラミネートロールフィルム 印刷シート用の PET ベースの EVA ロール フィルム。平坦性と光沢を組み合わせ、硬質カード、メニュー、プレミアム パッケージ向けに低温接着を行います。 製品を見る→
EVA コポリマーは、LDPE 押出コーティングより約 25 ~ 35 ℃低い温度で軟化して流動し、PP ベースのシーラントより約 45 ℃低い温度で流動します。ロールラミネーターでは、このギャップは 3 つの実際的な効果に変換されます。1 つは、ローラーが接着温度に達するまでの滞留時間が短いため、ライン速度が速いこと、基材への熱応力が少ないため、コート紙やデジタル印刷されたシートがカールしたり膨れが発生する可能性がはるかに低いこと、そして UV 硬化オフセットインクなどの低エネルギー表面でのプロセスウィンドウが広いことです。
このトレードオフについては、はっきりと述べておく価値があります。 EVA はLDPE よりも柔らかいため、完成したラミネートの耐熱性が低く、ロールを温かい状態で保管するとブロッキングのリスクが高くなります。また、使用前は湿気に敏感です。どちらの問題も致命的ではありませんが、両方とも 6 か月後の苦情ではなく、保管と取り扱いの指示に属します。
厚みだけでは弱い仕様です。以下の表は、マシン上でロールが実行されるかどうかを実際に決定するパラメータを示しています。
| パラメータ | 代表的な範囲 | 何が変わるのか |
|---|---|---|
| PETキャリアの厚さ | 12~23ミクロン | 剛性、カール耐性、光沢保持性。厚い PET は重いボード上のエッジリフトに耐えます。 |
| EVAコート重量 | 15~40g/m2 | 剥離強度と最低シール温度。約 18 g/m2 を下回ると、接着強度は急速に低下します。 |
| 総膜厚 | 25~75ミクロン | 手触りもコストも。これはほとんどの購入者が引用する数字ですが、それ自体では最も有益な数字ではありません。 |
| 活性化温度 | 85~105℃ | ローラーの設定とライン速度。低すぎると結合が弱くなります。高すぎるとカールやオレンジの皮のような質感が生じます。 |
| コート紙の剥離強度 | 8~12N/25mm | 型抜き、折り曲げ、または切り込みを入れた後にエッジが持ち上がるかどうか。 |
| 芯、幅、ロールの長さ | 25.4 または 76 mm コア。幅300~1,600mm | 機械の適合性、切り替え頻度、ロールエンドでの無駄。 |
コートの重量は、ほとんどの購入者が過小評価している要素です。剥離強度は 15 ~ 25 g/m2 の間で急激に上昇し、その後平坦になります。通常、滑らかなコート板に 36 g/m2 を支払っても、28 g/m2 と比較して追加の粘着力はほとんど得られません。厚さの定義と測定方法について詳しく知りたい場合は、このメモを参照してください。 ラミネート膜厚の本質 参考になります。
フィニッシュは最初の決断ではなく最後の決断です。キャリアゲージとコート重量が決まったら、表面処理によってラミネートシートの外観と取り扱いにどのように耐えられるかが決まります。光沢は印刷のコントラストを深くするため、メニュー、本の表紙、小売カードのデフォルトです。マットなシルクタッチ仕上げにより、メニューやコントロール パネルなどのタッチ操作が多いアイテムで問題となる、ぎらつきや指紋の跡が軽減されます。クリスタルクリアグレードは、フィルムが白または明るいプリントの上に置かれ、曇りがあると画像がグレーになる場合に選択されます。
外観を超えて、機能グレードは特定のプロセスの問題を解決します。トナーベースのデジタル印刷用のレーザー互換フィルム、再利用可能な表面用のドライイレースおよびホワイトボード フィルム、多くの人の手を通過するカード用のハードコートおよび耐傷性フィルム、クリーンルームおよび電子文書用の帯電防止フィルム、屋外看板用の抗 UV フィルム、きれいに剥がす必要がある一時的な保護用の分離可能なフィルムなどです。グレードと基材を一致させることは、パンフレットと一致させることよりも重要です。
 光沢PET EVA熱ラミネートフィルム 写真プリント、カバー、ディスプレイグラフィック用の高光沢 PET/EVA ロールフィルムで、加熱ロールラミネーターに透明性と表面保護を提供します。 製品を見る→
サーマル PET EVA は、紙、ボール紙、およびほとんどのオフセット印刷またはトナー印刷において、平方メートルあたりの価格が安く、強度が高いオプションです。コールド ラミネート フィルムは室温で塗布される感圧接着剤を使用するため、写真用紙、溶剤およびラテックスのインクジェット プリント、感熱性合成フィルム、およびウォームアップ サイクルが現実的ではない現場での仕上げなど、インクや素材が熱に耐えられない場合には、より安全な選択となります。
多くのコンバーターで採用されている実際的なルール: 100℃ で 1 回パスしただけでシートがカールする場合、または印刷物に熱で亀裂が生じるほどトナーが多く含まれている場合は、ローラーの温度をさらに下げるのではなく、ジョブをコールドフィルムに切り替えます。保持力のあるコールドボンドは、サンプル上では完璧に見えてもパレット上では失敗するサーマルボンドよりも価値があります。
設定ではなく素材に問題がある場合は、ローラーの温度を上昇させるよりも接着グレードを高くする方がきれいに修正されます。扱いにくいインクやコーティングされたボード用に配合されたフィルムは、まさにこの理由から存在しており、余分な熱によるカールの問題を引き起こすことなくエッジリフトを解決します。
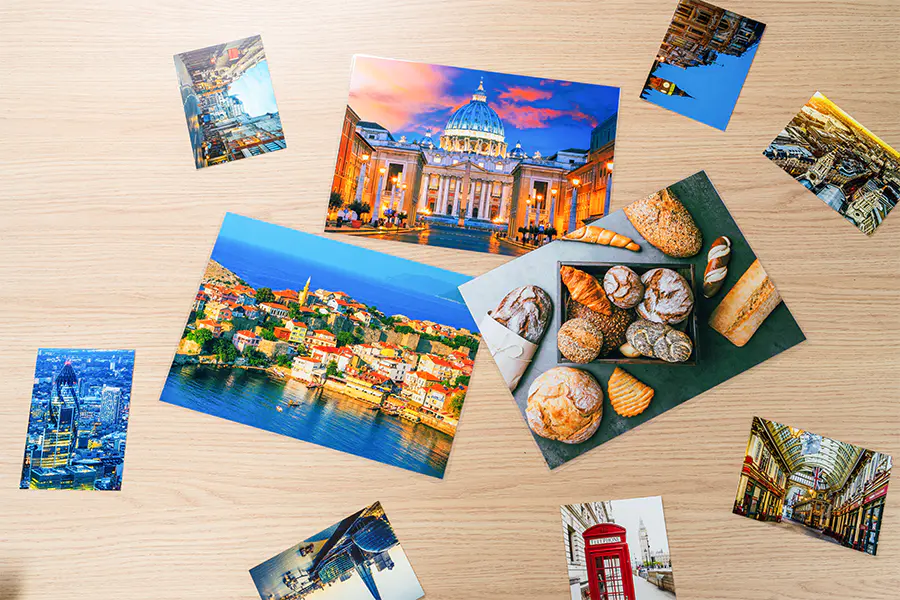 難しい印刷用の高接着サーマルラミネートフィルム デジタル トナー、油性写真プリント、および厚いインク塗布用の粘着性ラミネート フィルムで、扱いにくい素材のエッジ リフトや層間剥離を防ぎます。 製品を見る→
ロールツーロールの一貫性がサプライヤーとサンプルを分けるものです。コート重量の許容範囲、使用した剥離試験方法、押出成形までのバッチ追跡可能性、ロールごとのスプライスポリシー、温度、湿度、保存期間をカバーする書面による保管上の推奨事項について問い合わせてください。これら 5 つの答えは、カタログよりも工場について詳しく教えてくれます。
能力と設備も重要です。例えば、WONLAMI は中国とタイの拠点で 10 の押出コーティングおよびラミネートラインを運営しており、年間生産量は 30,000 トンを超え、押出コーティングの経験は 25 年以上あります。の 会社概要と工場概要 に、機器と証明書の適用範囲の詳細を示します。継続的な変換ラインを実行しているバイヤーにとって、この種の冗長性は、単一サイトのシャットダウンが自社のシャットダウンになるのを防ぐものです。
おすすめ商品