2026-11-04
まず結論: 光沢のあるラミネートシートは単一の商品ではありません。有用な選択は、表面の光沢、接着剤とプロセスのフィット感、および厚さの許容差という 3 つの変数によって決まります。接着剤の活性化が早すぎたり、ベースフィルムがトリミング後にカールしたり、公称 125 ミクロンのゲージがウェブの端で薄くなったりすると、シートは手作業のサンプルでは完璧に見えても、生産では失敗する可能性があります。
印刷工場でメニューをラミネートする場合、多くの場合、PET/EVA 構造の 125 ~ 150 ミクロンのサーマル シートが賢明な出発点となります。短時間の冷間作業では、感圧光沢シートが熱を避け、ヒートセットカールのリスクを軽減します。このガイドの残りの部分では、これらの選択肢がどこから来るのか、何を測定するのか、注文前に何を尋ねるべきかについて説明します。
光沢シートは一枚のプラスチックフィルムではなく、サンドイッチ状になっています。サーマル製品では、ポリエステルまたは BOPP ベースに EVA または同様のホットメルト接着剤が塗布されています。熱により接着剤が溶けてプリントに溶け込み、ベースが光沢、剛性、耐擦傷性を提供します。コールドシートはアクリル系粘着剤と剥離紙を使用しています。この光沢は、ベースフィルムの表面とラミネーターの圧力とロールの状態によってもたらされるものであり、貼り合わせ後に塗布される個別のポリッシュによって得られるものではありません。
シート形式は通常、ロールストックからカットされます。つまり、同じ構造が A4 シート、パウチ、またはロールとして販売される可能性があり、コンバーターのロール幅、コア、およびスプライシングの方法によって、シートの注文の実効歩留まりが変わる可能性があります。また、これは、ベースフィルムのグレード、接着剤のコート重量、公称厚さ、スリットエッジの品質などの「シート」仕様を親ロールに読み戻す必要があることも意味します。
図 1. 簡略化した層の図: ベース フィルムは光沢と耐久性を提供します。接着剤の供給による結合とプロセスの動作。
カット済みのリームを購入するのではなく、社内でシートを作成することを計画しているコンバーターの場合、以下の製品ルートが、ベース フィルムと接着剤を最終シートのフォーマットに適合させるための適切な開始点となります。
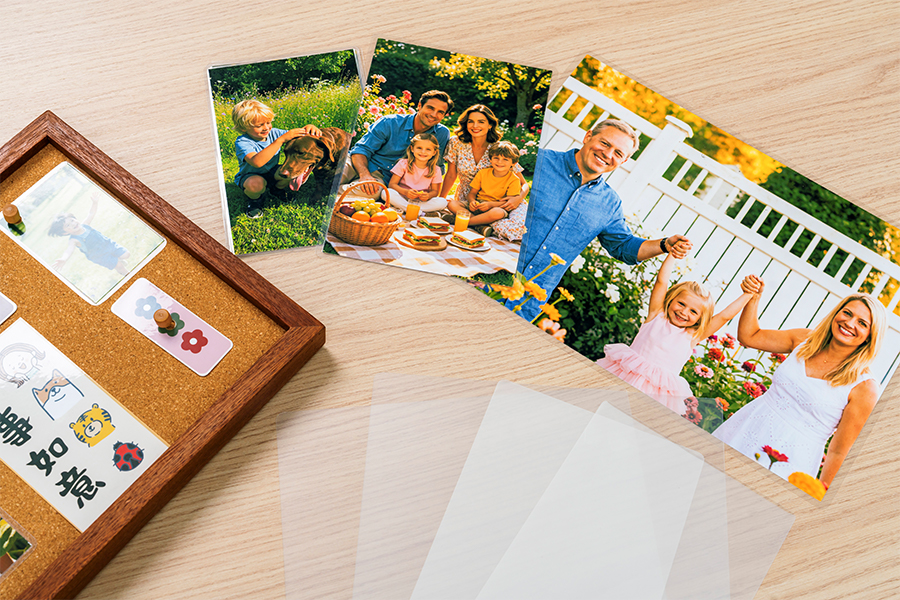 自社製シート用光沢PET/EVAラミネートフィルム 透明な光沢のある PET/EVA フィルムは、プレカットされたパウチまたはロールとして提供され、標準の厚さは 50 ~ 175 ミクロンで、シート形式の計画用にカスタム幅を備えています。 製品を見る→
光沢は反射によって測定されますが、購入者はコントラストと傷の視認性としてそれを経験します。高光沢の表面により、写真や濃いインクが目立ちます。また、マットな表面よりも早く指紋や擦り傷がつきます。厚さは通常ミクロン単位で表され、光沢レベルそのものではなく、剛性、カール、エッジの感触に影響します。貿易カタログには通常、80、100、125、150、175、250 ミクロンの公称ゲージが記載されていますが、「公称」は公差ではありません。ゲージバンドを求めて、実際のラミネーターにシートを通します。
厚さによっても熱伝達が変わります。サンドイッチが厚い場合は、滞留時間を長くするか、ライン速度を遅くする必要がある場合があります。そのため、同じ設定でも、ある素材では透明なシートが生成され、別の素材では曇ったシートが生成される可能性があります。 250 ミクロンのシートは本の表紙では高級感を感じますが、平らに置く必要があるメニューにはやはり不適切です。以下のチャートは、合否ルールとしてではなく、開始点として一般的なゲージ バンドを典型的な適合にマッピングしています。
図 2. 一般的なゲージ バンド。測定された性能データではなく実際の適合基準として示されています。
感熱光沢シートには、制御された熱と圧力が必要です。ガラスのような強固な接着と高出力を実現しますが、熱に弱いインク、トナー、薄い紙にはあまり耐性がありません。冷たい光沢のあるシートは圧力のみを使用します。熱に弱い基材、短納期、現場作業に適していますが、接着システムとライナーの剥離の方が重要です。コールドシートが粘着性すぎると空気が閉じ込められる可能性があります。乾燥しすぎるとトリム部分が浮き上がる可能性があります。
| 決定 | 感熱光沢シート | 冷たい光沢のあるシーツ |
|---|---|---|
| エネルギー投入 | 熱と圧力。滞在時間が重要 | 圧力のみ。ヒートセットカールなし |
| 接着剤系 | EVA または同様のホットメルト | 感圧アクリルプラスライナー |
| ベストフィット | メニュー、表紙、カード、大量印刷の仕上げ | 感熱プリント、小ロット、現場作業 |
| 主なリスク | 間違った熱プロファイルによる曇り、カール、または膨れ | エア閉じ込め、ライナーリリース、エッジリフト |
| トライアルチェック | 24時間後に皮がむけ、曇り、カールします | タック、バブルレベル、トリム品質 |
「光沢」という言葉ではなく、構造で注文してください。有用な仕様は、視覚的な要件を機械および耐久性の要件から分離します。
厚さは単なる数値ではありません。このメモのように、厚さによって熱伝達、カール、感触が変化します。 ラミネートフィルム厚さ と説明します。両方のシートが同じフィルムファミリーのものであっても、100 ミクロンで通過するサンプルには、150 ミクロンでの異なる加熱設定が必要な場合があります。
光沢は、印刷面にコントラストが必要な場合、拭き取り可能な取り扱い、または細部まで見える保護層が必要な場合に機能的な選択肢です。指紋、映り込み、またはひどい擦り傷が主な懸念事項である場合には、あまり適していません。
125〜150ミクロンのサーマルシートにより、ボディと拭き取り可能な表面が得られます。用紙が硬すぎると光沢のあるフィルムに亀裂が入る可能性があるため、折り線とエッジをテストします。
光沢が高くなると、濃いインクのコントラストが向上します。カードの硬さに適合するゲージを使用し、切断後のトリム品質を確認してください。
光沢は印刷された表紙を保護し、カラー画像をより深く見せます。薄いカバーはカールする可能性があるため、承認前にサンプルの状態を整えてください。
冷感光沢のあるシートは、感熱性のプリントに適しています。実際の基材、特にコーティングされた素材やリサイクル素材の接着剤のタックを確認します。
光沢のあるシートは目視チェックに合格しても、24 時間後には不合格となる場合があります。ロットをリリースする前に 4 つのチェックを実行します。
試用条件をサンプルと一緒に保管してください。後のロットの動作が異なる場合は、熱設定、ローラー圧力、用紙バッチ、およびシート ゲージを最初に比較する変数とします。
大規模な場合、光沢の一貫性は、押出制御、接着剤のコート重量、およびスリットに依存します。によると WONLAMI公開会社概要 同社は 10 の押出コーティング ラインを運営しており、中国とタイの製造拠点全体で年間生産能力が 30,000 トンを超えていると報告しています。これらの数値は容量のスクリーニングに役立ちますが、回線トライアルの代わりにはなりません。
ウェブ上のゲージマップ、ロットごとの分析証明書、保持されているサンプル、およびスリットエッジの写真を要求してください。完成したシートではなくサーマルロールストックを必要とするコンバーターの場合、以下の製品カードは光沢のあるサーマルラミネートロールフィルムのルートを示しています。
 商業プリンター用光沢感熱ラミネートロールフィルム 商用ラミネーター用の高光沢 PET/EVA サーマル ロール フィルム。試運転用に 18 ~ 350 ミクロンのゲージと最大 1800 mm の幅が用意されています。 製品を見る→
次に、ターゲットゲージのトライアルロールまたはカットシートをリクエストし、実際のラミネーターで実行し、書面によるサンプルに対して承認します。このシーケンスは価格のみの比較よりも遅くなりますが、完全な注文がコミットされる前にコストのかかる失敗を検出します。
軽い書類には 80 ~ 100 ミクロン、一般的なオフィスやメニュー作業には 125 ~ 150 ミクロン、厚い表紙には 175 ~ 250 ミクロンを使用します。ゲージ バンドについてはラミネーターのサプライヤーに確認してください。
インクが完全に乾燥してテストされた後にのみ使用してください。一部のインクジェット インクは熱により汚れる場合があります。熱に弱いプリントの場合は、冷光沢シートの方が安全な場合があります。
ホットラミネートでは、熱と圧力を使用してしっかりと接着し、高出力を実現します。コールドラミネートでは、熱に敏感な作業や短時間の作業向けに感圧接着剤を使用します。
一般的な原因は、用紙内の湿気、ローラーの圧力の不均一、低温、空気の閉じ込めなどです。ストックを予熱し、ローラーを清掃し、速度を調整する前に試運転してください。
フィルム表面は耐水性がありますが、切り口からは湿気を逃がす可能性があります。完全に保護するには、単純なシートではなく、カプセル化またはシールエッジ形式を指定します。
これらは同様のフィルム構造を使用していますが、パウチは折りたたまれて一方の端がシールされています。シートは平らにカットされます。適切なフォーマットはラミネーターと完成品によって異なります。
おすすめ商品